Der hochstabile Schweiß- und Schneid-Acetylenregler AR-56 wurde mit Schwerpunkt auf Druckkontroll...
See Details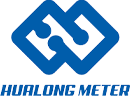
 MOTOR
Der ultimative Leitfaden zum Schneiden von Druckreglern: Funktion, Typen und Kaufberatung
Branchennachrichten-A Schneiddruckregler Reduziert Hochdruckgas aus einem Zylinder auf die kontrollierte Leistung, die für Autogen- oder Plasmaschneidvorgänge erforderlich ist. Der richtige Regler hängt von drei Faktoren ab: dem Gasservice (Sauerstoff und Brenngase wie Acetylen, Propan oder Erdgas erfordern jeweils einen speziellen Regler mit dem richtigen CGA-Anschluss), die Druckbereich, den Ihr Schneidprozess erfordert (Beim Autogenschneiden werden typischerweise 20–60 PSI Sauerstoff für dünne Bleche und bis zu 90 PSI für dicke Bleche benötigt, während Plasmaschneiden oft 60–120 PSI saubere, trockene Luft erfordert) und die Durchflusskapazität erforderlich, um einen stabilen Schnitt ohne Druckabfall aufrechtzuerhalten. Die Wahl eines zu kleinen oder gasunverträglichen Reglers führt zu ungleichmäßiger Schnittqualität, Krätzebildung und Sicherheitsrisiken.
Was ist ein Schneiddruckregler und wie funktioniert er?
Ein Schneiddruckregler wird an eine Gasflasche angeschlossen und senkt den gespeicherten Zylinderdruck auf einen stabilen Arbeitsdruck, der an den Schneidbrenner oder das Plasmasystem geliefert wird. Beim Autogenschneiden wird ein stetiger Strom hochreinen Sauerstoffs in Kombination mit einem vorgewärmten Brenngas eingesetzt, um Metall entlang der Schnittlinie zu schmelzen und wegzublasen. Beim Plasmaschneiden wird stattdessen ein reguliertes Gas (häufig Druckluft, Stickstoff oder Sauerstoff) verwendet, um den ionisierten Plasmalichtbogen zu erzeugen, der das Material trennt.
Intern verwendet der Regler einen Membran-Feder-Mechanismus, der im Prinzip mit anderen Gasreglern identisch ist: Wenn der Bediener die Einstellschraube dreht, öffnet oder schließt die Federspannung gegen die Membran ein internes Ventil und steuert so, wie viel Gas zur Niederdruckseite strömt. Ein ordnungsgemäß funktionierender Schneidregler sollte den Förderdruck innerhalb von etwa 1–3 PSI des Sollwerts halten , auch wenn der Brennerbedarf beim Lochen und Schneiden schwankt.
Arten von Schneiddruckreglern
Schneidregler werden nach dem Schneidprozess, den sie unterstützen, und nach ihrem internen Druckreduzierungsdesign kategorisiert.
Regler für Autogenschneiden
Diese werden in aufeinander abgestimmten Paaren geliefert: ein Sauerstoffregler und ein Brenngasregler (Acetylen, Propan oder Erdgas). Sie sind niemals austauschbar, da Brenngasarmaturen Linksgewinde und niedrigere Druckstufen verwenden, während Sauerstoffregler Rechtsgewinde verwenden und für viel höhere Eingangsdrücke ausgelegt sind.
Gasregler für das Plasmaschneiden
Bei Plasmasystemen wird häufig ein Regler verwendet, der in einen Filter und einen Feuchtigkeitsabscheider integriert oder mit diesem gekoppelt ist, da selbst geringe Mengen Wasser oder Öl in der Luftzufuhr zu einer schlechten Schnittqualität und einer Verkürzung der Lebensdauer der Verbrauchsmaterialien führen können. Viele Werkstattkompressoren versorgen Plasmaschneider über einen speziellen Leitungsregler, der für eine kontinuierlich hohe Durchflussleistung ausgelegt ist, und nicht über eine Einheit im Zylinderstil.
Einstufiges vs. zweistufiges Design
Für den tragbaren und leichten Einsatz sind einstufige Schneidregler üblich. Zweistufige Regler sorgen für eine gleichmäßigere Leistung, wenn der Zylinderdruck abnimmt, was vor allem bei langen, kontinuierlichen Schnitten auf dicken Blechen wichtig ist. Zweistufige Einheiten begrenzen den Druckabfall normalerweise auf unter 2 PSI im Vergleich zu 5–8 PSI bei einstufigen Modellen, sobald der Zylinder unter 500 PSI fällt.
| Schneidprozess | Verwendetes Gas | Typischer Arbeitsdruck | Gemeinsame Anpassung |
|---|---|---|---|
| Oxy-Acetylen-Schneiden | Sauerstoff | 20–60 PSI | CGA 540 |
| Oxy-Acetylen-Schneiden | Acetylen | 3-15 PSI | CGA 510 (Linksgewinde) |
| Autogen-Propan-Schneiden | Propan | 5-20 PSI | CGA 510 (Linksgewinde) |
| Plasmaschneiden | Druckluft / Stickstoff | 60–120 PSI | NPT-Leitungsanschluss |
Schlüsselkomponenten und ihre Funktionen
- Hochdruckmanometer: Zeigt den verbleibenden Flaschendruck an, sodass Bediener den Gasaustausch planen können, bevor ein Schnitt unterbrochen wird.
- Niederdruck-(Förder-)Manometer: Zeigt den Arbeitsdruck an, der an den Schneidbrenner oder das Plasmasystem gesendet wird.
- Einstellschraube: Ermöglicht dem Bediener, den spezifischen Druck einzustellen, der für die zu schneidende Blechdicke erforderlich ist.
- Membran- und Federpaket: Hält einen konstanten Ausgangsdruck aufrecht, indem auf nachgelagerte Nachfrageänderungen reagiert wird.
- Sicherheitsventil: Lässt das Gas automatisch ab, wenn der Druck den Nenngrenzwert des Reglers überschreitet, und verhindert so einen Bruch.
- Filter/Feuchtigkeitsabscheider (Plasmaanlagen): Entfernt Wasser und Öl aus der Druckluft, bevor diese den Brenner erreicht, und schützt so die Schnittqualität und die Verbrauchsmaterialien.
So wählen Sie den richtigen Schneiddruckregler aus
1. Passen Sie den Regler an Ihren Schneidprozess an
Das Autogenschneiden erfordert zwei separate Regler (Sauerstoff und Brenngas), während das Plasmaschneiden einen Regler oder eine Filter-Regler-Kombination erfordert, die für den Durchfluss und den Druck Ihres Plasmasystems ausgelegt ist. Ersetzen Sie niemals den Schneidregler durch einen reinen Schweißregler, wenn dieser nicht für die höheren Durchflussraten ausgelegt ist, die Schneidbrenner erfordern.
2. Passen Sie den Regler an Ihre Plattendicke an
Eine dickere Platte erfordert einen höheren Sauerstoffdruck und -fluss, damit sich der Schnitt durch das Material bewegt. Als allgemeine Referenz: Das Schneiden von 1/4-Zoll-Stahl erfordert normalerweise etwa 30 PSI Sauerstoff, während 2-Zoll-Stahl 55–60 PSI oder mehr erfordern kann . Wählen Sie einen Regler mit einer maximalen Ausgangsleistung, die deutlich über Ihrem dicksten erwarteten Schnitt liegt.
3. Überprüfen Sie die Durchflusskapazität, nicht nur den Druck
Ein Regler kann für den richtigen Druck ausgelegt sein, aber dennoch den Durchfluss einschränken, wenn seine interne Öffnung für das Schneiden großer Mengen zu klein ist. Suchen Sie beim Hochleistungs- oder Produktionsschneiden nach Reglern, die ausdrücklich für den Einsatz mit Schneidbrennern ausgelegt sind, und nicht nach Reglern für den allgemeinen Einsatz beim Schweißen.
4. Priorisieren Sie zweistufige Regler für lange Schnitte
Produktionsbetriebe mit langen, kontinuierlichen Schnitten profitieren seitdem am meisten von zweistufigen Reglern Druckdrift unter 2 PSI sorgt dafür, dass die Schnittbreite und die Kantenqualität vom Anfang bis zum Ende des Schnitts konstant bleiben.
5. Bestätigen Sie bei Plasmasystemen die Anforderungen an die Luftqualität
Die meisten Hersteller von Plasmaschneidern geben einen maximalen Feuchtigkeits- und Ölgehalt für die Zuluft an. Die Kombination des Atemreglers mit einer geeigneten Filter-/Trocknerkombination ist oft wichtiger als die Druckstufe des Atemreglers allein.
Installations- und Sicherheitsrichtlinien
- Überprüfen Sie das Flaschenventil und den Reglereinlass vor dem Anschließen auf Öl, Fett oder Schmutz, insbesondere bei Sauerstoffanwendungen.
- Öffnen Sie das Flaschenventil kurz, um den Staub aus dem Auslass zu entfernen. Stellen Sie sich dabei seitlich und nicht davor.
- Bringen Sie den Regler an und ziehen Sie ihn mit einem Schraubenschlüssel fest an. Vermeiden Sie dabei ein zu starkes Anziehen, das den Sitz beschädigen könnte.
- Drehen Sie die Einstellschraube ganz heraus, bevor Sie das Flaschenventil öffnen, und öffnen Sie es dann langsam.
- Testen Sie alle Verbindungen mit einer zugelassenen Lecksuchlösung; Führen Sie niemals eine Dichtheitsprüfung mit offener Flamme durch .
- Stellen Sie den Arbeitsdruck schrittweise ein, während Gas durch den Brenner strömt, und beziehen Sie sich dabei auf die Schneidtabelle des Herstellers für Ihre Plattendicke.
Sauerstoffregler und Armaturen müssen völlig frei von Öl und Fett bleiben, da sich unter Druck stehender Sauerstoff in Verbindung mit Kohlenwasserstoffen heftig entzünden kann. Diese einzige Regel verhindert die meisten Unfälle beim Autogenschneiden in Fertigungsbetrieben.
Best Practices für die Wartung
Die meisten Hersteller empfehlen alle 12 Monate eine vollständige Inspektion und Neukalibrierung oder häufiger bei großvolumigen Schneidvorgängen.
- Schließen Sie am Ende jeder Schicht das Flaschenventil und lassen Sie den Restdruck vom Regler ab.
- Bewahren Sie Atemregler an einem sauberen, trockenen Ort auf, fern von Staub, Feuchtigkeit und Stoßschäden.
- Entleeren Sie die Feuchtigkeitsabscheider an Plasmaschneidanlagen regelmäßig, um eine Wasserübertragung in den Brenner zu verhindern.
- Ersetzen Sie Messgeräte, die eine kriechende oder steckende Nadel zeigen, was normalerweise auf einen verschlissenen Sitz oder eine innere Verschmutzung hinweist.
- Verwenden Sie für Sauerstoffregler nur sauerstoffsichere Schmiermittel. Verwenden Sie niemals handelsübliches Fett auf Erdölbasis.
Häufige Fehler, die es zu vermeiden gilt
- Flaschenventil zu schnell öffnen Dies führt zu einer Druckspitze, die das Manometer oder die Membran beschädigen kann.
- Die Verwendung eines schweißgeeigneten Reglers für Schneidanwendungen mit hohem Durchfluss ist nicht dafür ausgelegt.
- Erzwingen, dass ein Adapter eine inkompatible Gasarmatur anschließt, wodurch das integrierte Sicherheitsdesign umgangen wird.
- Ignorieren Sie den Druckabfall während des Schnitts, der häufig auf einen zu kleinen Regler oder einen fast leeren Zylinder hinweist.
- Die Vernachlässigung des Luftfilters/Trockners bei Plasmasystemen führt zu schlechten Schnittkanten und vorzeitigem Verschleiß der Verschleißteile.
Ein Schneiddruckregler hat einen direkten Einfluss auf die Schnittqualität, die Gaseffizienz und die Werkstattsicherheit. Bei der richtigen Wahl kommt es darauf an, den Regler an Ihren Schneidprozess und Gastyp anzupassen, ihn für Ihre typische Plattendicke und Ihren Durchflussbedarf zu dimensionieren und ein zweistufiges Design für lange Schnitte oder Schnitte im Produktionsmaßstab zu wählen. In Kombination mit ordnungsgemäßer Installation und routinemäßiger Wartung sorgt der richtige Regler für gleichmäßige, saubere Schnitte und eine sicherere Arbeitsumgebung über Jahre hinweg.
Verwandte Produkte
-
-

Dieser integrierte CO2-Regler mit Manometer und Zähler kombiniert Drucküberwachung und Gasflussko...
See Details -

Der einstellbare CO2-Druckregler für Bier und Getränke besteht aus verchromtem Messing und bietet...
See Details -

Der leichte CO2-Regler aus Aluminium für Bier und Getränke ist ein Gasregelgerät, das speziell fü...
See Details -

Das Hochdruck-CO2-Druckminderventil für Bier und Getränke ist ein Gasregelgerät, das speziell für...
See Details -

Der anpassbare Bier- und Getränkegasregler aus Aluminiumlegierung ist ein zweistufiges Druckreduz...
See Details -

Dieser CO2-Regler für Aquarien mit zwei Manometern und einem einzigen Blasenzähler wurde speziell...
See Details -
Dieser umweltfreundliche CO2-Aquariendruckregler mit zwei Messgeräten wurde für die Landschaftsge...
See Details
- ÜBER UNS
- Firmenprofil
- Factory Show
- Honor & Certificates
- PRODUKTE
- Druckregler zum Schweißen und Schneiden
- Aquarium-Druckregler
- Druckregler für Bier und Getränke
- Pipeline-Druckminderer
- KONTAKTINFORMATIONEN
-
-
+86-180 6927 8236

-
[email protected]

-
Nr. 1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBILER QR-CODE

